ホーム > 業界ニュース> 自動車塗装仕上げに適した高粒度サンドペーパーの選び方

自動車塗装仕上げに適した高粒度サンドペーパーの選び方

2026,09,15
細かいサンディングは、自動車塗装の再仕上げにおける重要なステップであり、特に表面の小さな欠陥を除去し、高光沢の研磨プロセスに備えてクリアコートを準備することが目的の場合には重要です。ただし、適切なサンドペーパーの粒度を選択することは、単に利用可能な最大の粒度を選択するだけの問題ではありません。適切な砥石は、欠陥の種類と深さ、塗膜の状態、および希望する最終仕上げによって異なります。
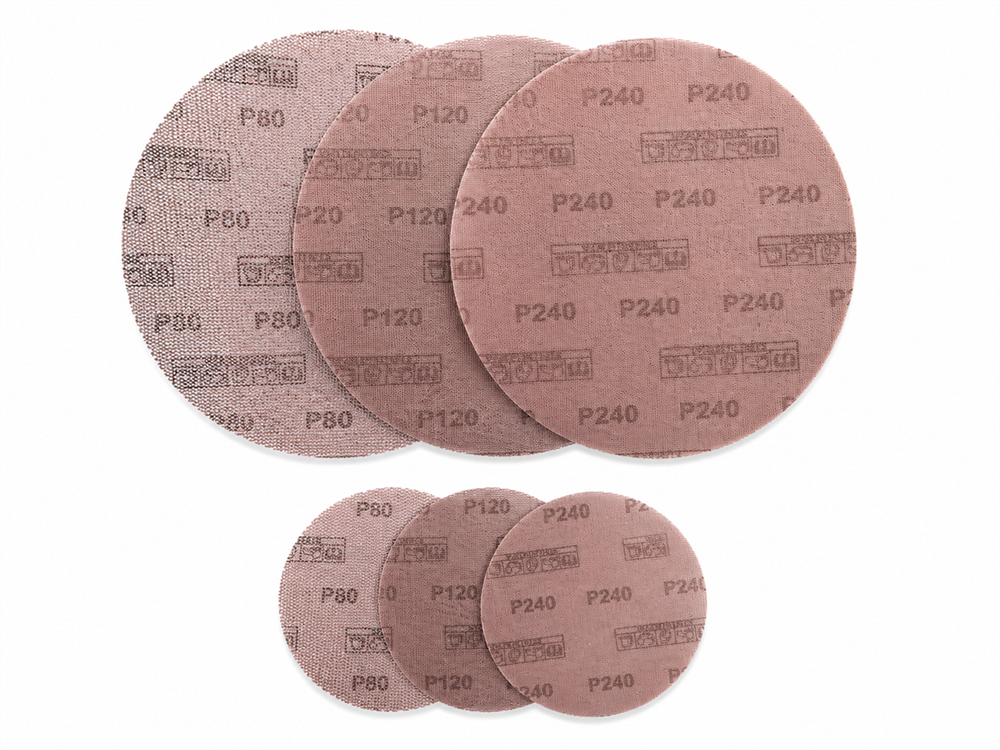
プロの再仕上げ作業では、ZY 高粒度サンドペーパーを制御されたサンディングおよび研磨プロセスの一部として使用して、不必要な材料の除去を最小限に抑えながら、より滑らかで均一な表面を実現できます。
meshdisc6
サンドペーパーの粒を塗装の欠陥に合わせます
塗装の欠陥が異なれば、必要となる研磨切断のレベルも異なります。粗すぎる砥石を使用すると、不必要なサンディングマークが作成される可能性があり、一方、細すぎる砥粒を使用すると、欠陥の除去が非効率になる可能性があります。
小さなダストペン先、軽い流れ、およびクリアコートの細かい欠陥には、一般に 2,000 ~ 3,000 グリットのサンドペーパーが適切な選択です。この高粒度範囲では、少量の材料のみが除去され、比較的浅い傷が生成されます。サンディング後、これらのマークは通常、クリアコートの厚さを過度に減らすことなく、適切な研磨プロセスを通じて改善できます。
再塗装前の適度なオレンジの皮や表面の準備には、1,500 ~ 2,000 グリットのサンドペーパーを使用すると、切断性能と表面の精製のバランスが取れます。適度な表面テクスチャーを平らにするのに役立ち、さらに細かい粒子で徐々に洗練できる仕上げを残します。
表面にオレンジの皮が重い、粒子が目立つ、またはサンディングの欠陥が深い場合は、約 1,000 ~ 1,500 グリットから始めるとより効率的になる可能性があります。この範囲はより深いサンディングマークを作成するため、通常は最終仕上げ段階として扱うべきではありません。研磨する前に、より細かい研磨剤を使用して表面を段階的に研磨する必要があります。
プログレッシブ・グリット・シーケンスが重要な理由
細かいサンディングは、前のグリットによって生じた傷を除去するために各グリットを使用する場合に最も効果的です。
たとえば、典型的なシーケンスは次のように進行します。
1,000グリット → 1,500グリット → 2,000グリット → 3,000グリット
各ステップの目的は、単に表面を「滑らかにする」ことだけではありません。後続の各グリットは、先に進む前に前のサンディング パターンを徹底的に改良する必要があります。
グリットレベルをスキップしすぎると、より深い傷が残る可能性があり、より細かい研磨剤や研磨剤で効率的に除去するのが困難になります。これにより、研磨時間が長くなり、一貫した最終的な外観を実現することが困難になる可能性があります。
このため、自動車の高光沢または鏡面仕上げを目指す場合には、バランスのとれた研磨順序を選択することが特に重要です。
ウェットサンディングによるコントロールの向上
水はサンディングの制御と研磨性能の両方を向上させることができるため、細かいサンディングの際には一般的に使用されます。
湿式サンディング中、水は接触領域を潤滑し、遊離した粒子を運び去るのに役立ちます。また、研磨負荷を軽減し、粉塵を最小限に抑えることができます。状況によっては、湿式サンディングは摩擦によって発生する熱を制御するのに役立ちます。これは、デリケートな塗装仕上げを作業する場合に特に役立ちます。
ZY 高粒度の湿式サンドペーパーを使用する場合は、表面を強く押し付けるのではなく、一貫した適度な圧力を維持してください。柔軟なサンディングパッドまたはスポンジブロックは、特にわずかに湾曲したパネル全体で作業する場合に、圧力をより均一に分散するのに役立ちます。
一般に、制御されていない円形の動きよりも、直線またはクロスハッチのサンディング パターンの方が適しています。サンディングの方向が一貫しているため、以前の傷が完全に除去されたかどうかを確認しやすくなります。
エッジと輪郭部分に特に注意を払う
自動車パネルの塗膜の厚さは、すべての領域で同じではありません。エッジ、ボディライン、コーナー、および鋭く湾曲したセクションは、過度のサンディングに対してより脆弱になる可能性があります。
これらの領域の周囲で作業する場合は、圧力を下げ、パスの数を制限してください。定期的に表面をきれいに拭き、適切な照明の下で結果を検査してください。これにより、欠陥がすでに除去されているかどうかを判断しやすくなり、不必要なサンディングを防ぐことができます。
細かいサンディングの目的は、できるだけ多くのクリアコートを除去することではなく、制御された欠陥除去です。
一般的な塗装条件に推奨される砥粒
適切な開始点は、表面の実際の状態によって異なります。
新しく塗装されたパネルに明るいオレンジ色の皮が付いている場合、またはいくつかの孤立したダストスポットの場合は、2,000 グリットのウェットサンディングが実用的な開始点となります。より高いレベルの光沢と表面の精製が必要な場合は、表面を 3,000 グリットで処理してから研磨することができます。
非常に細かい仕上げ要件の場合、一部の専門的なプロセスでは、5,000 ~ 7,000 グリットの研磨剤または専用の研磨材を使用する場合があります。この段階では、研磨剤は主に大きな欠陥の除去に使用されなくなります。代わりに、最終研磨段階に向けて表面を準備するのに役立ちます。
塗膜の厚さが不明な古い塗装を作業する場合は、より保守的なアプローチをお勧めします。約 2,500 グリットのサンドペーパーで狭い領域をテストすると、より強力なグリットに移行する前に、表面がどのように反応するかを判断するのに役立ちます。
実用的なサンディングと研磨プロセス
自動車車体工場で一般的に使用される仕上げワークフローには次のようなものがあります。
ステップ 1: 初期欠陥修正
約 1,500 グリットのサンドペーパーを使用して、オレンジの皮、ダスト ニブ、または同様の表面の欠陥を適切に平らにします。
ステップ 2: 表面の精製
制御された湿式サンディングを使用して、2,000 および 3,000 グリットの研磨剤を徐々に動かします。
ステップ 3: 研磨
サンディング痕が十分に改善された後、必要に応じて粗研磨、中研磨、仕上げ研磨を行ってください。
正確な順序は、塗装システム、クリアコートの状態、欠陥の深さ、および希望する仕上げに応じて常に調整する必要があります。
meshdisc5
プロの再仕上げ用の高粒度サンドペーパーの選択
高粒度サンドペーパーは、単により高い粒度を達成するためのものではありません。一貫した研磨性能、スクラッチの均一性、柔軟性、耐水性、耐荷重性はすべて、最終的なサンディングの結果に影響します。
自動車再仕上げの専門家向けに、ZY 研磨ソリューションは、さまざまなサンディング段階にわたる制御された表面処理と仕上げ作業をサポートするように設計されています。適切な砥粒を選択し、適切なサンディング技術と組み合わせることで、より均一な研磨面を作成しながら効率を向上させることができます。
結論
すべての自動車塗装の欠陥に有効な万能の研磨剤はありません。正しい選択は、欠陥の程度、塗膜の状態と厚さ、サンディング方法、および望ましい光沢レベルによって異なります。
適切な開始砥石からより細かい研磨剤、そして最終的な研磨までの進行を制御することで、サンディングの各段階が最終仕上げに確実に貢献します。適切な ZY 高粒度サンドペーパー、適切なウェットサンディング技術、および慎重な圧力制御を使用すると、技術者は不必要なクリアコートが除去されるリスクを軽減しながら、表面の欠陥を効率的に除去できます。
プロの自動車再仕上げにおいて重要なのは、単により細かい研磨剤を選択することだけではありません。適切なグリット、適切な順序、適切なテクニックが連携して最終的な仕上がりを作り出します。
ご連絡方法

著者:

Mr. Michael Chen

Phone/WhatsApp:

18011140832

人気商品
あなたも好きかもしれません
関連カテゴリ

この仕入先にメール

タイトル:
イーメール:
メッセージ:

あなたのメッセージは20から8000文字の間でなければなりません

We will contact you immediately

Fill in more information so that we can get in touch with you faster

Privacy statement: Your privacy is very important to Us. Our company promises not to disclose your personal information to any external company with out your explicit permission.
送信